Automobile et matériel agricole
Production de pièces métalliques à partir de tôles planes, après étude du procédé.
Une zone de découpe délimitée pour les productions exigeantes.
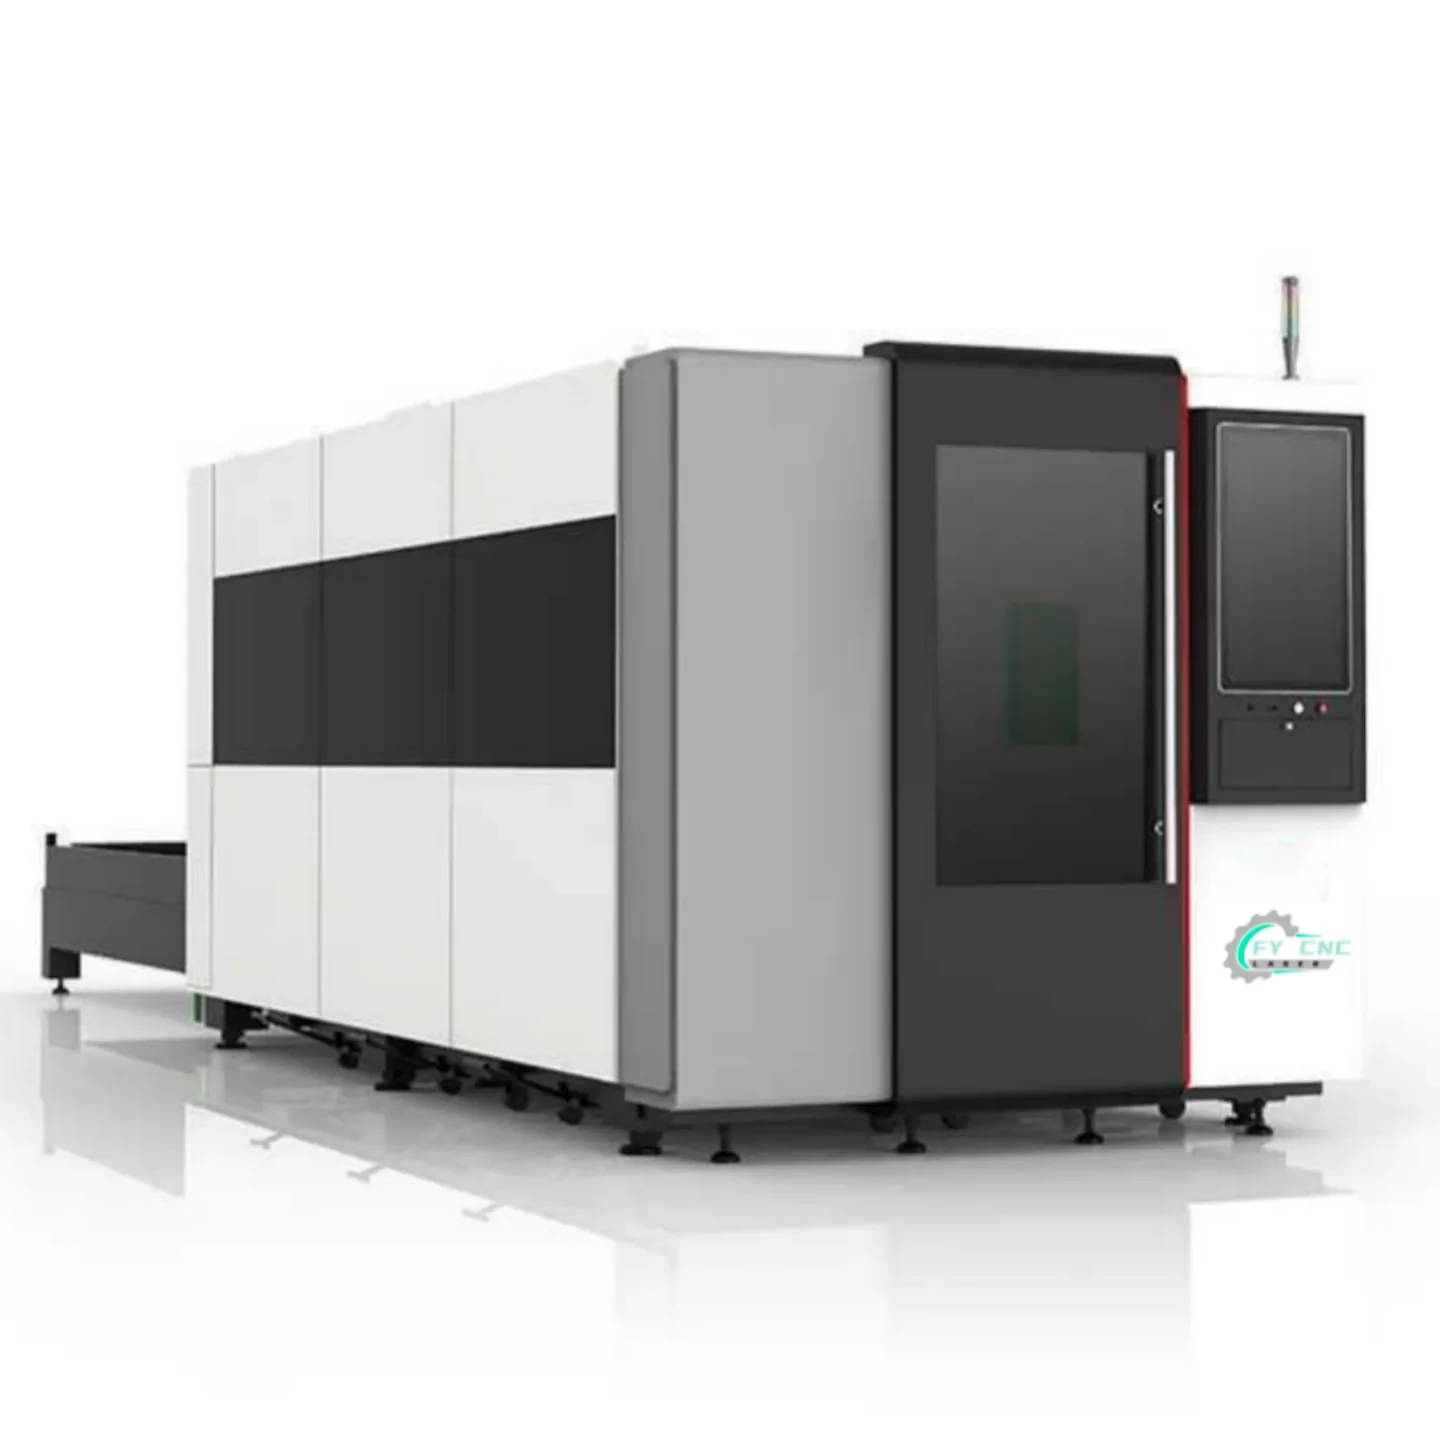
Vue du catalogue de produits FYXFER
Confirmez l’équipement et la configuration définitifs dans le devis.
Production de pièces métalliques à partir de tôles planes, après étude du procédé.
Pièces de tôle pour coffrets, panneaux et équipements de ventilation.
Panneaux en acier inoxydable, accessoires et composants de mobilier.
Adaptez l’équipement au matériau, à la pièce et au processus de production.
L’épaisseur de découpe dépend de la puissance laser, de la nuance du matériau, du gaz d’assistance, de la vitesse de découpe et de la qualité de chant exigée. Contactez FYXFER pour obtenir une recommandation de configuration.
L’épaisseur de découpe dépend de la puissance laser, de la nuance du matériau, du gaz d’assistance, de la vitesse de découpe et de la qualité de chant exigée. Contactez FYXFER pour obtenir une recommandation de configuration.
La compatibilité est étudiée pour l’alliage, le revêtement et l’épaisseur exacts. Les métaux réfléchissants nécessitent une source laser et un procédé de découpe compatibles.
Vue du catalogue de produits FYXFER
Les photographies montrent des composants de plateformes disponibles et des exemples de configuration. La liste définitive des composants figure dans votre devis.
Les photographies montrent des composants de plateformes disponibles et des exemples de configuration. La liste définitive des composants figure dans votre devis.
Choisissez la source selon le matériau, l’épaisseur, les exigences liées aux métaux réfléchissants et l’objectif de production. La marque et la puissance sont spécifiées ensemble.
La tête de focalisation et la régulation de hauteur sont adaptées à la puissance laser, au gaz d’assistance et au procédé de découpe prévu.
Un ensemble de commande CNC coordonne la trajectoire de découpe, les mouvements et les paramètres du procédé. La compatibilité du logiciel et du contrôleur doit être confirmée dans la proposition.
Le servovariateur, les guidages, la crémaillère et le réducteur forment un système de mouvement cohérent. Leur sélection dépend des dimensions du bâti et des performances de positionnement requises.
La capacité du refroidisseur, l’armoire électrique et la puissance installée sont adaptées à la source laser choisie et à l’alimentation électrique du site destinataire.
Le type de gaz, sa pureté, sa pression, sa filtration et son débit sont définis selon le matériau et la qualité de chant visée.
Un bâti soudé supporte la tôle et le portique mobile. La disposition des lames de support, l’aspiration et les accès sont coordonnés avec le chargement et la maintenance.
Confirmez l’équipement et la configuration définitifs dans le devis.
Les options font l’objet d’un devis séparé après étude technique. Elles ne sont pas toutes incluses dans l’équipement standard.
Les options font l’objet d’un devis séparé après étude technique. Elles ne sont pas toutes incluses dans l’équipement standard.
Étudiez l’espace de chargement, le transfert des tables et l’implantation de l’aspiration pour une configuration à table interchangeable en option.
Dimensionnez le système d’aspiration selon le procédé de découpe, le capotage et l’installation sur site.
Un compresseur, un sécheur et des filtres peuvent être spécifiés pour un procédé de découpe à l’air comprimé adapté.
Vérifiez la tension locale, la fréquence et la stabilité de l’alimentation avant de choisir les équipements électriques auxiliaires.
Sélectionnez d’autres dimensions de bâti ou une autre puissance de source après étude du format des tôles, de l’épaisseur et de la production.
Confirmez l’équipement et la configuration définitifs dans le devis.
Confirmez l’équipement et la configuration définitifs dans le devis.
| Modèle de machine | FY-LCM01-C |
|---|---|
| Type de laser | Laser à fibre |
| Puissances laser disponibles | 1.2 / 1.5 / 2 / 3 / 6 / 12 / 20 kW ; étude de configuration requise |
| Source laser | Raycus / MAX, selon la configuration |
| Surface de travail | 1500 × 3000 mm de référence ; autres dimensions sur demande |
| Course des axes X / Y | Confirmé dans la configuration définitive |
| Précision de positionnement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Répétabilité de positionnement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Vitesse maximale de déplacement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Accélération maximale | Confirmé dans la configuration définitive |
Ces données sont des références de configuration, et non des caractéristiques universelles. La puissance laser, les dimensions du bâti, les composants et les raccordements doivent être coordonnés dans la proposition définitive. La vitesse, la précision, le poids et les dimensions d’expédition exacts sont confirmés pour la machine sélectionnée.
| Modèle de machine | FY-LCM01-C |
|---|---|
| Type de laser | Laser à fibre |
| Puissances laser disponibles | 1.2 / 1.5 / 2 / 3 / 6 / 12 / 20 kW ; étude de configuration requise |
| Source laser | Raycus / MAX, selon la configuration |
| Surface de travail | 1500 × 3000 mm de référence ; autres dimensions sur demande |
| Course des axes X / Y | Confirmé dans la configuration définitive |
| Précision de positionnement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Répétabilité de positionnement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Vitesse maximale de déplacement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Accélération maximale | Confirmé dans la configuration définitive |
| Épaisseur de découpe | Dépend de la puissance, du matériau et du procédé de découpe |
| Matériaux à découper | Métaux compatibles après étude du matériau et du procédé |
| Tête de découpe laser | Raytools / Empower, selon la configuration |
| Système de commande CNC | XC3000S ou ensemble de commande adapté à l’application |
| Servomoteur | Options Delta / Panasonic ; adaptées au système d’entraînement |
| Guidage linéaire | Confirmé dans la configuration définitive |
| Pignon et crémaillère | Confirmé dans la configuration définitive |
| Réducteur | Confirmé dans la configuration définitive |
| Refroidisseur d’eau | Hanli ou configuration compatible spécifiée |
| Gaz d’assistance | Azote, oxygène ou air comprimé traité, selon le procédé |
| Alimentation électrique | Confirmé dans la configuration définitive |
| Puissance électrique totale installée | Confirmé dans la configuration définitive |
| Dimensions de la machine | Confirmé dans la configuration définitive |
| Dimensions de l’emballage | Confirmé dans la configuration définitive |
| Poids net | Confirmé dans la configuration définitive |
| Poids brut | Confirmé dans la configuration définitive |
| Bâti de la machine | Structure en acier soudé ; implantation selon la surface de travail sélectionnée |
Les interverrouillages des portes, la protection des fenêtres d’observation et la conformité à destination sont spécifiés pour la configuration commandée. Les portes automatiques ne sont pas présumées incluses de série.
Une zone de découpe délimitée permet de coordonner les protections et les accès pour une utilisation industrielle.
Associez le capotage à une aspiration adaptée pour capter les fumées et poussières de découpe à la source.
Étudiez la table interchangeable, les portes de protection et l’espace de maintenance avec l’implantation définitive de la machine.
Ces données sont des références de configuration, et non des caractéristiques universelles. La puissance laser, les dimensions du bâti, les composants et les raccordements doivent être coordonnés dans la proposition définitive. La vitesse, la précision, le poids et les dimensions d’expédition exacts sont confirmés pour la machine sélectionnée.
| Modèle de machine | FY-LCM01-C |
|---|---|
| Type de laser | Laser à fibre |
| Puissances laser disponibles | 1.2 / 1.5 / 2 / 3 / 6 / 12 / 20 kW ; étude de configuration requise |
| Source laser | Raycus / MAX, selon la configuration |
| Surface de travail | 1500 × 3000 mm de référence ; autres dimensions sur demande |
| Course des axes X / Y | Confirmé dans la configuration définitive |
| Précision de positionnement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Répétabilité de positionnement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Vitesse maximale de déplacement | Défini selon les dimensions du bâti, le système d’entraînement et les conditions de réception |
| Accélération maximale | Confirmé dans la configuration définitive |
| Épaisseur de découpe | Dépend de la puissance, du matériau et du procédé de découpe |
| Matériaux à découper | Métaux compatibles après étude du matériau et du procédé |
| Tête de découpe laser | Raytools / Empower, selon la configuration |
| Système de commande CNC | XC3000S ou ensemble de commande adapté à l’application |
| Servomoteur | Options Delta / Panasonic ; adaptées au système d’entraînement |
| Guidage linéaire | Confirmé dans la configuration définitive |
| Pignon et crémaillère | Confirmé dans la configuration définitive |
| Réducteur | Confirmé dans la configuration définitive |
| Refroidisseur d’eau | Hanli ou configuration compatible spécifiée |
| Gaz d’assistance | Azote, oxygène ou air comprimé traité, selon le procédé |
| Alimentation électrique | Confirmé dans la configuration définitive |
| Puissance électrique totale installée | Confirmé dans la configuration définitive |
| Dimensions de la machine | Confirmé dans la configuration définitive |
| Dimensions de l’emballage | Confirmé dans la configuration définitive |
| Poids net | Confirmé dans la configuration définitive |
| Poids brut | Confirmé dans la configuration définitive |
| Bâti de la machine | Structure en acier soudé ; implantation selon la surface de travail sélectionnée |
L’épaisseur de découpe dépend de la puissance laser, de la nuance du matériau, du gaz d’assistance, de la vitesse de découpe et de la qualité de chant exigée. Contactez FYXFER pour obtenir une recommandation de configuration.
La compatibilité est étudiée pour l’alliage, le revêtement et l’épaisseur exacts. Les métaux réfléchissants nécessitent une source laser et un procédé de découpe compatibles.
Envoyez un plan ou vos exigences d’échantillon pour définir la qualité de chant, le diamètre des trous et la cadence de production nécessaires.
Les photographies montrent des composants de plateformes disponibles et des exemples de configuration. La liste définitive des composants figure dans votre devis.
Choisissez la source selon le matériau, l’épaisseur, les exigences liées aux métaux réfléchissants et l’objectif de production. La marque et la puissance sont spécifiées ensemble.
La tête de focalisation et la régulation de hauteur sont adaptées à la puissance laser, au gaz d’assistance et au procédé de découpe prévu.
Un ensemble de commande CNC coordonne la trajectoire de découpe, les mouvements et les paramètres du procédé. La compatibilité du logiciel et du contrôleur doit être confirmée dans la proposition.
Le servovariateur, les guidages, la crémaillère et le réducteur forment un système de mouvement cohérent. Leur sélection dépend des dimensions du bâti et des performances de positionnement requises.
La capacité du refroidisseur, l’armoire électrique et la puissance installée sont adaptées à la source laser choisie et à l’alimentation électrique du site destinataire.
Le type de gaz, sa pureté, sa pression, sa filtration et son débit sont définis selon le matériau et la qualité de chant visée.
Un bâti soudé supporte la tôle et le portique mobile. La disposition des lames de support, l’aspiration et les accès sont coordonnés avec le chargement et la maintenance.
Les options font l’objet d’un devis séparé après étude technique. Elles ne sont pas toutes incluses dans l’équipement standard.
Étudiez l’espace de chargement, le transfert des tables et l’implantation de l’aspiration pour une configuration à table interchangeable en option.
Dimensionnez le système d’aspiration selon le procédé de découpe, le capotage et l’installation sur site.
Un compresseur, un sécheur et des filtres peuvent être spécifiés pour un procédé de découpe à l’air comprimé adapté.
Vérifiez la tension locale, la fréquence et la stabilité de l’alimentation avant de choisir les équipements électriques auxiliaires.
Sélectionnez d’autres dimensions de bâti ou une autre puissance de source après étude du format des tôles, de l’épaisseur et de la production.
Production de pièces métalliques à partir de tôles planes, après étude du procédé.
Pièces de tôle pour coffrets, panneaux et équipements de ventilation.
Panneaux en acier inoxydable, accessoires et composants de mobilier.
Définissez la machine selon le matériau réel, l’organisation du chargement, les raccordements et l’objectif de production.
Précisez l’accompagnement à l’installation, la formation des opérateurs et l’assistance technique à distance dans le périmètre de fourniture.
Confirmez les consommables, les besoins de maintenance et l’assistance pour les pièces détachées de l’ensemble de composants sélectionné.
Précisez l’emballage, la destination et les conditions EXW, FOB, CIF ou DAP dans le devis du projet.
Spécifiez les protections et les exigences de conformité du pays de destination avant de commander. La certification est confirmée pour la configuration fournie.
Une machine ouverte privilégie l’accès direct aux tôles. Une conception entièrement fermée délimite une zone de découpe protégée et coordonne les portes, les dispositifs d’observation et l’aspiration. Le choix adapté dépend du procédé et des exigences du site.
Les configurations FY-LCM01-C documentées localement comprennent des agencements à capotage intégral et à tables interchangeables. La disposition exacte des tables et les équipements inclus doivent figurer dans le devis ; toutes les configurations ne sont pas nécessairement identiques.
La conformité à destination et la documentation doivent être confirmées pour la machine commandée. Un capotage intégral ne constitue pas à lui seul une preuve de certification. Indiquez à FYXFER le pays de destination et les documents de conformité requis.
Ces fonctions ne sont pas présumées incluses de série. Précisez celles dont vous avez besoin afin d’évaluer séparément la compatibilité, l’implantation de la machine et la disponibilité de fourniture.
Cela dépend du gaz de découpe et des équipements pneumatiques. Pour la découpe à l’air comprimé, la capacité du compresseur, le séchage et la filtration doivent être adaptés au procédé. La découpe à l’azote ou à l’oxygène présente des besoins d’alimentation différents.
Un poste de découpe pratique pour votre atelier.
Ateliers et enseignes
Plus d’espace pour la tôle. Plus de liberté de chargement.
Machines et structures métalliques
Visualisation de configuration ; conception définitive du capotage soumise à une étude technique
Une implantation protégée avec un accès pratique.
Équilibre entre accès et protection
Découvrez les plateformes de marquage laser pour identifier vos pièces finies et assurer leur traçabilité.
Une machine ouverte privilégie l’accès direct aux tôles. Une conception entièrement fermée délimite une zone de découpe protégée et coordonne les portes, les dispositifs d’observation et l’aspiration. Le choix adapté dépend du procédé et des exigences du site.
Les configurations FY-LCM01-C documentées localement comprennent des agencements à capotage intégral et à tables interchangeables. La disposition exacte des tables et les équipements inclus doivent figurer dans le devis ; toutes les configurations ne sont pas nécessairement identiques.
La conformité à destination et la documentation doivent être confirmées pour la machine commandée. Un capotage intégral ne constitue pas à lui seul une preuve de certification. Indiquez à FYXFER le pays de destination et les documents de conformité requis.
Ces fonctions ne sont pas présumées incluses de série. Précisez celles dont vous avez besoin afin d’évaluer séparément la compatibilité, l’implantation de la machine et la disponibilité de fourniture.
Cela dépend du gaz de découpe et des équipements pneumatiques. Pour la découpe à l’air comprimé, la capacité du compresseur, le séchage et la filtration doivent être adaptés au procédé. La découpe à l’azote ou à l’oxygène présente des besoins d’alimentation différents.
Commencez par le matériau et l’application. Si vous les connaissez, ajoutez les dimensions, le résultat souhaité et l’objectif de production.
Consultez notre page de contact pour décrire votre application et demander une configuration.
Discuter de mon application ↗